Artykuł sponsorowany
Kiedy forma zaczyna psuć tolerancję i podnosić koszt serii w termoformowaniu
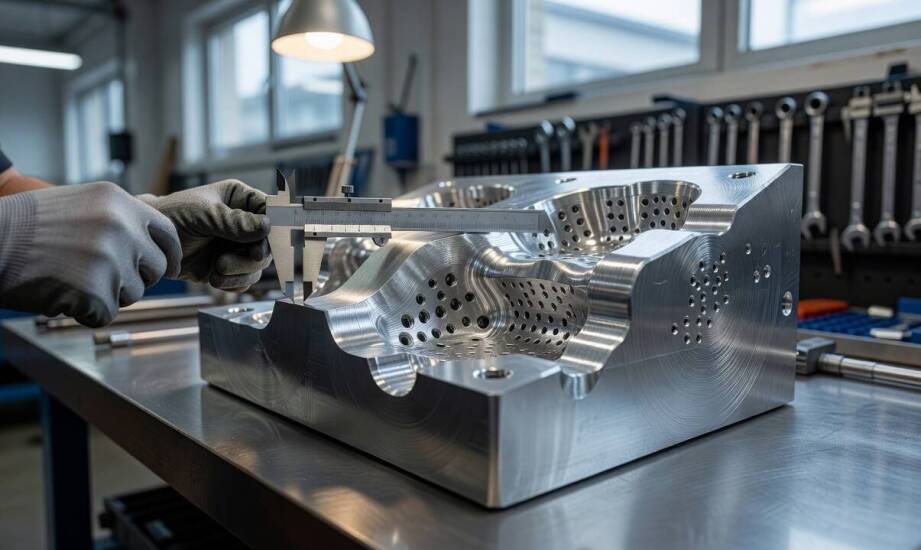
Pierwszy detal wyciągnięty z maszyny często spełnia rygorystyczne wymagania wymiarowe, budząc u inżynierów poczucie pełnej kontroli nad procesem. Po kilkunastu lub kilkudziesięciu cyklach produkcyjnych krawędzie zaczynają jednak tracić pierwotną ostrość, promienie ulegają niekontrolowanemu zaokrągleniu, a zakładane głębokości elementów odbiegają od specyfikacji technicznej. Zjawisko to wynika z narastającego obciążenia termicznego oraz mechanicznego, któremu poddawane jest narzędzie podczas kolejnych faz grzania i szybkiego chłodzenia tworzywa. Tolerancje typowe dla tego procesu wytwórczego mieszczą się w zakresie od ±0,5 mm do ±1 mm w przypadku wielkogabarytowych części. Zastosowanie precyzyjnych form aluminiowych obrabianych numerycznie pozwala osiągnąć znacznie węższe przedziały, zbliżając się do wartości ±0,25 mm na pierwszych 25 mm oraz ±0,1 mm na każde kolejne 100 mm gotowego wyrobu. Stopniowa utrata początkowej precyzji w miarę trwania serii wymusza dogłębną analizę zachowania samej matrycy.
Przeczytaj również: Rola ograniczników przepięć w systemach zasilania: co musisz wiedzieć?
Wpływ materiału formy i układu wentylacji na stabilność
Sztywność konstrukcyjna oraz parametry przewodzenia ciepła przez materiał bloku narzędziowego bezpośrednio warunkują utrzymanie powtarzalności geometrii w długich seriach. Narzędzia wykonane ze stopów aluminium zachowują wysoką stabilność wymiarową dzięki doskonałemu odprowadzaniu temperatury, co skutecznie ogranicza zjawisko miejscowego przegrzewania powierzchni roboczej. Formy bazujące na żywicach epoksydowych lub drewnie wykazują znacznie większą podatność na mikrozmiany objętościowe pod wpływem cyklicznych skoków ciepła, co prowadzi do stopniowego uciekania zadanych wymiarów. Optymalne przewodnictwo cieplne metali wyraźnie skraca czas pojedynczego taktowania i zapewnia równomierne chłodzenie całego arkusza, redukując naprężenia wewnętrzne odpowiedzialne za paczenie się gotowych detali.
Przeczytaj również: Jak mata retencyjna wspiera rozwój roślinności na dachu ekstensywnym?
Prawidłowo zaprojektowany układ wentylacyjny matrycy odgrywa kluczową rolę w wytłaczaniu głębokich kształtów. Precyzyjnie rozmieszczone odpowietrzenia umożliwiają błyskawiczne usunięcie powietrza uwięzionego między plastycznym arkuszem a powierzchnią narzędzia, zapobiegając niekontrolowanemu przerzedzaniu ścianek na narożnikach. Niewłaściwe poprowadzenie kanałów próżniowych pozostawia wyraźne ślady na widocznej stronie wyrobu oraz zaburza rozkład grubości materiału. Dokładne spasowanie poszczególnych elementów składowych wieloczęściowego narzędzia eliminuje natomiast przesunięcia na liniach podziału i minimalizuje powstawanie ostrego gratu. Wysoka jakość wykończenia powierzchni ułatwia sprawne uwalnianie chłodnego wyrobu, chroniąc go przed zarysowaniami podczas demontażu.
Przeczytaj również: Studzienki rozdzielcze: co warto wiedzieć przed wyborem systemu
Zużycie matryc a ukryte koszty operacyjne w przemyśle
Postępująca degradacja powłoki roboczej uwidacznia się poprzez systematyczne zacieranie drobnych detali faktury, utratę ostrości znakowań oraz akumulację zanieczyszczeń adhezyjnych z rozgrzanego polimeru. Zmiany te zmuszają operatorów do coraz częstszego korygowania parametrów grzania. Postępujące zużycie narzędzia generuje dodatkowe przestoje na czyszczenie, wymusza wprowadzanie ręcznych poprawek wykończeniowych oraz radykalnie zwiększa odsetek sztuk brakowych. Profesjonalnie wdrożone formowanie próżniowe opiera się na trwałych modelach przemysłowych, które zapewniają spójność partii. Aluminiowe matryce wytrzymują obciążenia rzędu miliona cykli roboczych bez wyraźnej utraty parametrów, podczas gdy tańsze zamienniki żywiczne poddają się degradacji znacznie szybciej, generując koszty odtworzenia.
Utrzymanie ścisłego reżimu tolerancji w wymagających gałęziach gospodarki wymaga współpracy z doświadczonymi producentami oprzyrządowania. Rodzinna firma EKOTECH działa nieprzerwanie od 1999 roku, specjalizując się w dostarczaniu precyzyjnych form i modeli przemysłowych obrabianych na nowoczesnych centrach CNC. Zakład z Jarosławia obsługuje zlecenia dla sektora motoryzacyjnego, branży transportowej, budownictwa oraz dynamicznie rosnącego rynku odnawialnych źródeł energii (OZE). Zintegrowany proces projektowania potwierdzony certyfikatem ISO 9001:2015 zapewnia wysoką powtarzalność dostarczanych rozwiązań technologicznych, a własna flota transportowa zabezpiecza terminowość dostaw ciężkiego oprzyrządowania bezpośrednio do hal produkcyjnych partnerów biznesowych.
Kiedy modernizować oprzyrządowanie, a kiedy projekt
Przekroczenie akceptowalnych granic odchyłek wymiarowych zmusza zespoły inżynieryjne do podjęcia strategicznych decyzji o przyszłości danego detalu. Regeneracja lub zaprojektowanie formy od podstaw stanowi opłacalną inwestycję, jeśli konkretny komponent ma przed sobą wieloletni cykl życia rynkowego i zamawiany jest w dużych partiach. W wielu przypadkach pierwotne wymagania rysunkowe okazują się jednak zbyt rygorystyczne w stosunku do naturalnych uwarunkowań fizycznych technologii przetwarzania polimerów. Poszerzenie akceptowalnych tolerancji, tam gdzie nie wpływa to na funkcjonalność montażową, pozwala uratować rentowność zlecenia. Uelastycznienie założeń konstrukcyjnych eliminuje spiralę kosztownych poprawek narzędziowych, zabezpieczając płynną realizację dostaw.
Kategorie artykułów
Polecane artykuły

Nowoczesne osiedla: rola zielonych terenów w planowaniu inwestycji
Zielone tereny w nowoczesnych osiedlach mają ogromne znaczenie dla mieszkańców. Modern-Deweloper Sp. z o. o. Sp. k. zwraca uwagę na rolę zieleni w planowaniu inwestycji, co wpływa na jakość życia oraz zdrowie osób zamieszkujących te obszary. W artykule omówimy korzyści płynące z obecności roślinnośc

Jakie kolory najlepiej współgrają z bransoletką Haribo?
Wybierając bransoletki Haribo, warto zwrócić uwagę na kolory, które będą harmonizować z odcieniami ubrań i dodatków. Intensywne barwy mogą dodać energii stylizacji, natomiast stonowane odcienie wprowadzą harmonię. Zestawiając biżuterię z różnymi elementami garderoby, można osiągnąć ciekawe efekty wi