Artykuł sponsorowany
Dlaczego buk i dąb inaczej przyjmują olej oraz lakier po fabrycznym przygotowaniu powierzchni
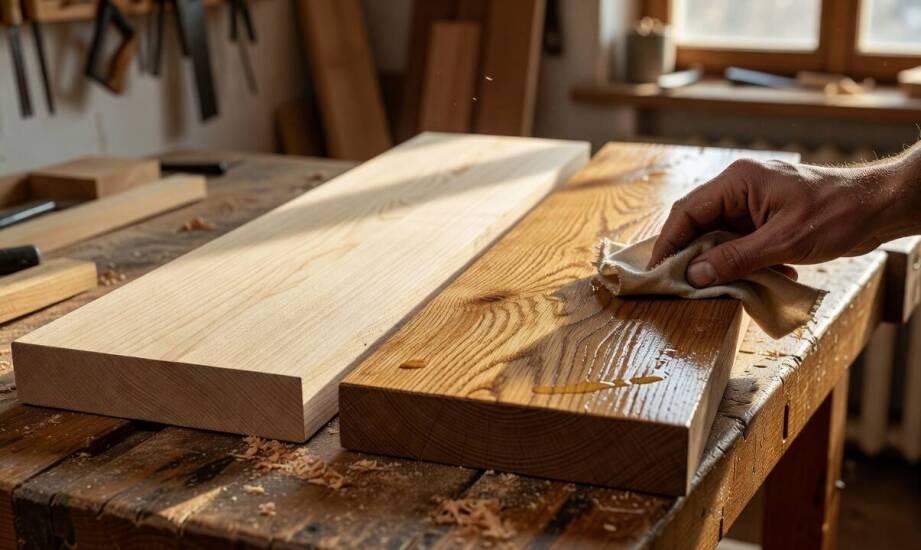
Element drewniany opuszczający strugarkę często wygląda na idealnie gładki i gotowy do nałożenia powłoki ochronnej. Praktyka warsztatowa pokazuje jednak, że po aplikacji oleju lub lakieru na z pozoru perfekcyjnej powierzchni nagle pojawiają się nieestetyczne smugi, ciemniejsze plamy czy miejscowe łuszczenie. Taka sytuacja zdarza się szczególnie przy wymagających gatunkach liściastych o specyficznej budowie komórkowej. Płyty klejone czy lite deski z buku i dębu reagują na chemię wykończeniową w zupełnie odmienny sposób. Zrozumienie tych różnic i odpowiednie dopasowanie techniki szlifowania pozwala uniknąć kosztownych poprawek na ostatnim, kluczowym etapie obróbki stolarskiej.
Cechy podłoża decydujące o przyczepności preparatów
Równomierne szlifowanie bezpośrednio warunkuje jednolite wchłanianie preparatu na całej płaszczyźnie elementu. Użycie papieru o gradacji od 120 do 220 skutecznie usuwa podniesione włókna i otwiera pory materiału. Zbyt drobna siatka ścierna powoduje wyświecenie powierzchni, co zamyka strukturę i drastycznie ogranicza penetrację naturalnych olejów. Po zakończeniu tego etapu niezbędne pozostaje rygorystyczne odpylenie całego detalu. Zalegający w mikroszczelinach pył drzewny działa jak izolator, który blokuje bezpośredni kontakt chemii z surowcem. W rezultacie lakier traci punkt zaczepienia, a olej wiąże się z luźnymi drobinami zamiast wniknąć w deskę.
Parametry fizyczne samego drewna odgrywają równie ważną rolę podczas prac wykończeniowych. Utrzymanie odpowiedniej wilgotności warunkuje stabilność nakładanej powłoki. Poziom rzędu 18–20% sprawdza się w konstrukcjach zewnętrznych, jednak materiał przeznaczony na meble do wnętrz wymaga bezwzględnego dosuszenia do poziomu 8–10%. Zbyt wilgotne podłoże odrzuca substancje oleiste, co prowadzi do powstawania pęcherzy i późniejszego łuszczenia się warstwy ochronnej. Jednolita chłonność zależy także od proporcji drewna wczesnego do późnego oraz od staranności przeprowadzonego wcześniej procesu suszenia komorowego.
Różnice strukturalne między bukiem a dębem
Gatunki liściaste wykazują ogromne zróżnicowanie pod względem budowy komórkowej, co bezpośrednio przekłada się na ich współpracę z chemią stolarską. Dąb wyróżnia się otwartą strukturą naczyniową i bardzo wyraźnym usłojeniem. Taka anatomia sprawia, że olej wnika głęboko w tkankę, naturalnie podkreślając rysunek słojów i nadając im trójwymiarową głębię. Buk charakteryzuje się znacznie bardziej zwartą, drobnoziarnistą i jednolitą budową. Ten gatunek absorbuje mniejsze ilości preparatów penetrujących, przez co ostateczny efekt wizualny pozostaje stonowany. Zwarta struktura buku wykazuje jednak silną tendencję do plamienia przy miejscowym, nierównomiernym docisku szlifierki.
Oba materiały różnią się także zauważalnie odpornością mechaniczną. Twardość dębu w skali Janki wynosi około 1360 lbf, podczas gdy buk osiąga wartość zbliżoną do 1010 lbf. Te parametry wprost rzutują na przebieg obróbki ściernej. Twardszy surowiec wymaga większej precyzji podczas prowadzenia narzędzia, aby uniknąć niepożądanych przetarć w bardziej miękkich strefach przyrostu wiosennego. Olej wchodzący w strukturę komórkową drewna wyciąga na światło dzienne każdą niedoskonałość obróbki. Lakier natomiast tworzy na powierzchni twardy film ochronny, maskujący mikrorysy, który jednak przy słabym przygotowaniu podłoża błyskawicznie traci przyczepność.
Odpowiednio obrobiony surowiec znacznie ułatwia późniejsze prace w zakładzie stolarskim. Materiał wstępnie przygotowany w kontrolowanych warunkach przemysłowych wykazuje wyższą stabilność wymiarową. Fabryczne struganie eliminujące naprężenia wewnętrzne wyrównuje chłonność poszczególnych partii drewna. Producent wyrobów z litego surowca, Zakład Grabo Waldemar Irzyk, opiera swoją produkcję na własnym cyklu suszenia i precyzyjnego strugania. Dwa zakłady produkcyjne marki GRABO w Niebocku zużywają rocznie ponad 10 000 metrów sześciennych drewna bukowego i dębowego. Taka skala pozwala na rygorystyczną kontrolę parametrów litych desek oraz płyt klejonych jeszcze przed przekazaniem ich do ostatecznego wykończenia.
Trudności z poprawną aplikacją powłok ochronnych rzadko wynikają z wad samej chemii wykończeniowej. Jeśli smugi i nieestetyczne plamy pojawiają się pomimo rzetelnego szlifowania oraz starannego odpylenia, przyczyny należy szukać na znacznie wcześniejszych etapach obróbki. Niewystarczająca kontrola wilgotności przed struganiem, zbyt szybkie suszenie komorowe czy zestawienie w jednej płycie klejonej lamel o skrajnie różnej gęstości zawsze odbijają się na jakości powłoki lakierniczej. Powierzchnia poddana profesjonalnej obróbce maszynowej u sprawdzonego producenta minimalizuje to ryzyko. Solidna baza w postaci stabilnego surowca daje pewność, że ostateczne wygładzanie i nałożenie oleju przyniosą oczekiwany, w pełni jednolity rezultat estetyczny.
Kategorie artykułów
Polecane artykuły

Nowoczesne osiedla: rola zielonych terenów w planowaniu inwestycji
Zielone tereny w nowoczesnych osiedlach mają ogromne znaczenie dla mieszkańców. Modern-Deweloper Sp. z o. o. Sp. k. zwraca uwagę na rolę zieleni w planowaniu inwestycji, co wpływa na jakość życia oraz zdrowie osób zamieszkujących te obszary. W artykule omówimy korzyści płynące z obecności roślinnośc

Jakie kolory najlepiej współgrają z bransoletką Haribo?
Wybierając bransoletki Haribo, warto zwrócić uwagę na kolory, które będą harmonizować z odcieniami ubrań i dodatków. Intensywne barwy mogą dodać energii stylizacji, natomiast stonowane odcienie wprowadzą harmonię. Zestawiając biżuterię z różnymi elementami garderoby, można osiągnąć ciekawe efekty wi